

دقت یک سیستم فیلتراسیون فقط به اندازه ابزار مورد استفاده برای تأیید مشخصات آن قابل اعتماد است. در محیطهای صنعتی، جایی که انحراف چند میکرون میتواند منجر به آلودگی گسترده سیستم{1} یا خرابی مکانیکی شود، انتخاب ابزار اندازهگیری مناسب یک تصمیم مهندسی حیاتی است. اندازهگیری "اندازه مش" یا "دیافراگم" یک فیلتر یک کار یک-اندازه-برای همه- نیست. یک ابزار کاملاً مناسب برای صفحه-کاوی سنگین، اگر روی یک پارچه فوق-500 مش 500 مش استفاده شود، کاملاً مخرب خواهد بود. در نتیجه، متخصصان باید دقت، نیروی تماس و قابلیتهای بزرگنمایی ابزار را با ویژگیهای فیزیکی رسانه فیلتر مورد بازرسی مطابقت دهند.
این راهنما یک بررسی فنی از پنج ابزار ضروری مورد استفاده در زمینه و آزمایشگاه برای اندازهگیری توری فیلتر ارائه میدهد. ما از دستگاههای مکانیکی اولیه که برای شناسایی درشت استفاده میشوند به سیستمهای بینایی خودکار پیشرفته که نشاندهنده لبه برتر صنعت 4.0 هستند، حرکت خواهیم کرد. فراتر از فهرست کردن ساده سختافزار، نیازمندیهای کالیبراسیون، احتمال خطای انسانی (مانند اختلاف منظر یا فشردهسازی بیش از{{2}) و موارد استفاده خاص که در آن هر ابزار برتر است را بررسی میکنیم. با درک محدودیتها و نقاط قوت این ابزار، مدیران کنترل کیفیت و تکنسینهای تعمیر و نگهداری میتوانند اطمینان حاصل کنند که زیرساخت فیلتراسیون آنها از دقیقترین استانداردهای بینالمللی برای دقت و قابلیت اطمینان برخوردار است.


میکرومترهای دیجیتال: اساس اندازه گیری سیم
دقت در تایید قطر سیم
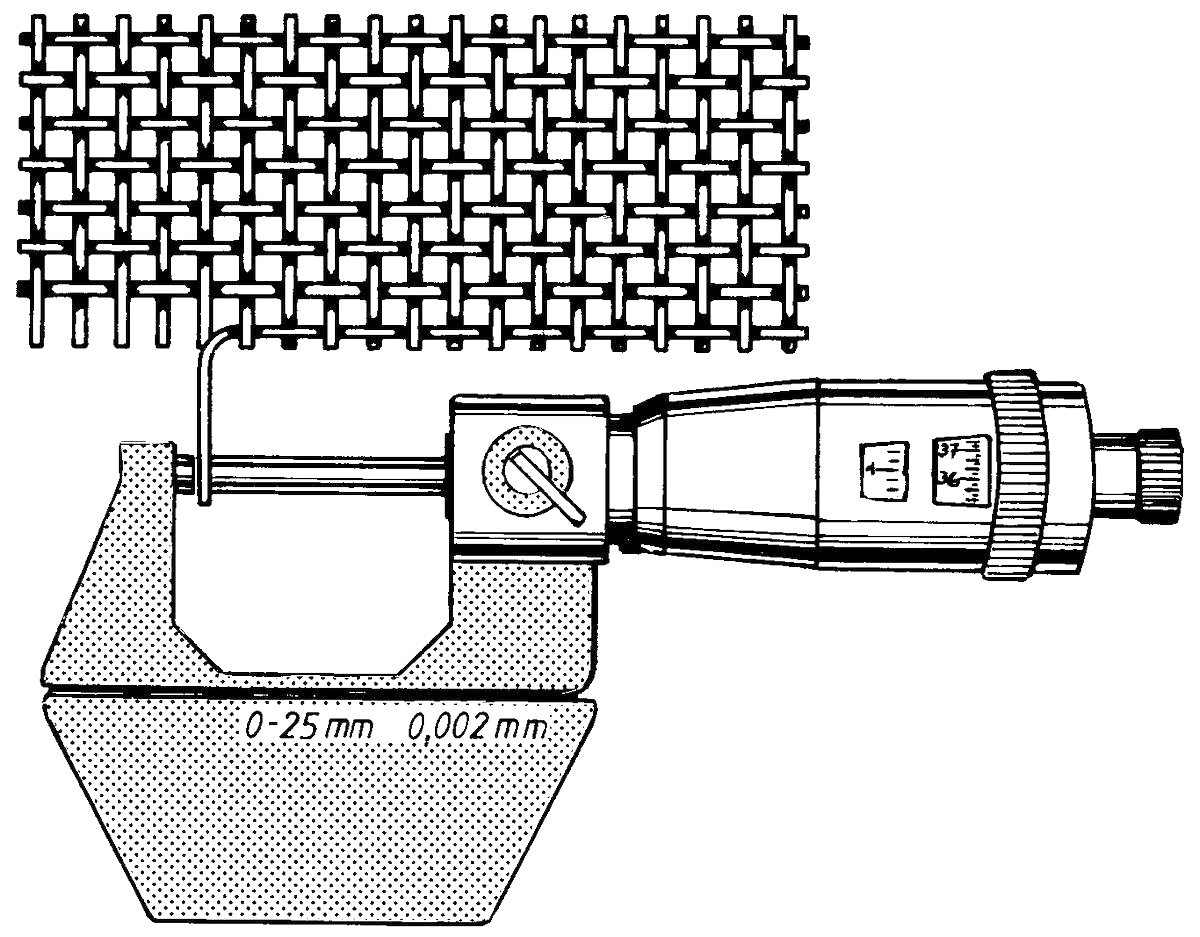
میکرومتر دیجیتال "اولین ابزار" ضروری در تجزیه و تحلیل مش است. قبل از محاسبه دیافراگم یا تعداد مش، باید قطر سیم دقیق (d) را بدانید. یک میکرومتر با کیفیت بالا، وضوح 0.001 میلیمتر (1 میکرون) را ارائه میکند، که ضروری است زیرا قطر سیم مستقیماً ناحیه باز فیلتر را تعیین میکند. هنگام بازرسی یک مش، میکرومتر ضخامت رشته های جداگانه را اندازه گیری می کند و به مهندسان اجازه می دهد تا بررسی کنند که آیا سازنده از گیج سیم درست همانطور که در گزارش آزمایش آسیاب (MTR) مشخص شده است استفاده کرده است یا خیر.
نقش انگشتانه جغجغه دار
یک خطای رایج اندازهگیری هنگام استفاده از میکرومترها روی شبکههای ریز «فشردهسازی بیش از-» است. اگر اپراتور نیروی بیش از حد اعمال کند، میکرومتر می تواند سیم را کمی له یا صاف کند و منجر به قرائت مصنوعی قطر کم شود. میکرومترهای حرفه ای-به "انگشت ضامن دار" یا "انگشت اصطکاکی" مجهز هستند. این مکانیسم تضمین میکند که فشار ثابت و قابل تکراری در هر بار به سیم اعمال میشود و تنوع-به-کاربر را حذف میکند و اطمینان میدهد که اندازهگیری مخرب نیست.
در حال کالیبراسیون برای صفر-درست خطا
میکرومترها ابزار حساسی هستند که می توانند به دلیل تغییرات دما یا سایش مکانیکی حرکت کنند. برای حفظ دقت، آنها باید قبل از هر جلسه "صفر" شوند. در یک محیط آزمایشگاهی، آنها با استفاده از بلوکهای اندازهگیری قابل ردیابی NIST{2}}تأیید میشوند. برای اندازه گیری توری فیلتر، اطمینان از تمیز بودن سطح اندازه گیری (سندان و دوک نخ ریسی) حیاتی است. حتی یک ذره میکروسکوپی گرد و غبار یا روغن می تواند منجر به خطای 5-10 میکرون شود که به طور قابل توجهی محاسبه بعدی دیافراگم مش را منحرف می کند.
تسترهای حرفه ای کتانی (لوپ های نوری)
ثابت-بزرگنمایی فوکوس برای شمارش دستی
تستر کتانی یک ذره بین تخصصی و تاشو است که برای چندین دهه استاندارد صنعتی برای شمارش مش بوده است. بر خلاف ذره بین دستی استاندارد، تستر کتانی دارای پایه ثابتی است که فاصله کانونی کاملی از لنز تا مش را حفظ می کند. اکثر تسترهای کتانی صنعتی بزرگنمایی 10 برابری ارائه می دهند و دارای مقیاس داخلی (معمولاً 1 اینچ یا 25.4 میلی متر) در پایه هستند. این به یک تکنسین اجازه می دهد تا سیم ها را در هر اینچ با پایداری بالا و حداقل اعوجاج نوری شمارش کند.
اجتناب از اختلاف منظر و انحراف کروی
چالش اصلی با شمارش دستی "خطای اختلاف منظر"-تغییر درک شده در موقعیت یک شی هنگام مشاهده از زاویه است. برای استفاده صحیح از دستگاه تست کتانی، چشم باید مستقیماً بالای مرکز لنز قرار گیرد. تسترهای{3}}کیفیت بالاتر از لنزهای "آکروماتیک" یا "آپلاناتیک" برای جلوگیری از انحراف کروی (تار شدن در لبه ها) استفاده می کنند، و اطمینان حاصل می کنند که سیم ها در ابتدا و انتهای مقیاس 1 اینچی به اندازه سیم های وسط تیز هستند.
استفاده میدانی در مقابل استفاده آزمایشگاهی
در حالی که تسترهای کتانی برای شناسایی میدانی تعداد مش بین 10 تا 150 عالی هستند، استفاده از آنها برای مش های ریزتر از 200 دشوار است. در این موارد، تستر کتانی به عنوان یک ابزار "بررسی سریع-" برای تأیید اینکه رول مش درست تحویل داده شده است، عمل می کند، در حالی که گواهی نهایی به سیستم های بازرسی دیجیتال قدرتمندتر واگذار می شود.
کالیپرهای دیجیتال: تطبیق پذیری برای دیافراگم های بزرگ
اندازه گیری "پارچه فضایی" و دهانه های بزرگ
برای فیلترهای درشت، که اغلب به عنوان «پارچه فضایی» در بخشهای استخراج و مصالح ساختمانی شناخته میشوند، کولیس دیجیتال ابزار ترجیحی است. این ابزارها برای اندازه گیری مستقیم "باز شدن شفاف" (دیافراگم) طراحی شده اند. از آنجا که این دهانه ها اغلب 5 میلی متر یا بزرگتر هستند، فک های تیز کولیس را می توان به راحتی بین سیم ها قرار داد. کولیس های دیجیتال امکان جابجایی سریع بین واحدهای متریک و امپریالیستی را فراهم می کند و آنها را برای پروژه های بین المللی همه کاره می کند.
چالش "اندازه گیری درونی".
هنگام استفاده از کولیس برای اندازه گیری دیافراگم مش، تکنسین باید از فک های "داخلی" (دندان های کوچکتر در بالای ابزار) استفاده کند. اطمینان از موازی کامل فک ها با سیم ها ضروری است. یک شیب جزئی می تواند منجر به اندازه گیری بزرگتر از دیافراگم واقعی شود. برای نتایج دقیقتر روی صفحههای مشبک متوسط، توصیه میشود به جای تکیه بر یک نقطه اندازهگیری، 10 دهانه را اندازهگیری کنید و بر 10 تقسیم کنید.
محدودیت در مش و مواد نرم
کولیس های دیجیتال برای مش های ظریف (بالاتر از 100 مش) مناسب نیستند زیرا فک ها خیلی صاف هستند و نمی توانند به طور دقیق در شکاف های میکروسکوپی قرار بگیرند. علاوه بر این، از آنجایی که کولیس ها به تماس فیزیکی نیاز دارند، می توانند به راحتی مواد مشبک نرم مانند مس، برنج، یا پلیمرهای مصنوعی نازک{2}} را تغییر شکل دهند. اگر مش تحت فشار کولیس "تعظیم" کند، قرائت حاصل نادرست خواهد بود. در این سناریوها، ابزارهای نوری غیرتماسی باید در اولویت قرار گیرند.
سیستم های بازرسی میکروسکوپی دیجیتال
تصویربرداری با کیفیت- و تجزیه و تحلیل نرم افزار
همانطور که فیلتراسیون به محدوده زیر-50 میکرون می رود، میکروسکوپ های دیجیتال اجباری می شوند. این سیستم ها از حسگرهای CMOS با وضوح بالا برای نمایش تصویر بزرگنمایی شده از مش روی مانیتور کامپیوتر استفاده می کنند. نرم افزار یکپارچه به کاربر این امکان را می دهد که بر روی لبه های سیم کلیک کند تا دیافراگم، قطر سیم و حتی «نسبت تاب/ بسته شدن» را به طور خودکار محاسبه کند. این کار فشار چشم مرتبط با تسترهای کتانی را از بین می برد و یک رکورد دیجیتال (اسکرین شات) برای پوشه های مطابقت با کیفیت ارائه می دهد.
نقشه برداری دیافراگم خودکار
میکروسکوپ های دیجیتال پیشرفته می توانند "نقشه دیافراگم" را انجام دهند، که در آن نرم افزار تک تک منافذ میدان دید را شناسایی می کند و توزیع آماری اندازه ها را ایجاد می کند. این برای برنامههای{1}پرمخاطرهای که «حداکثر باز شدن فردی» به اندازه میانگین مهم است، بسیار مهم است. اگر یک فیلتر 100 میکرونی به دلیل نقص بافت یک سوراخ 120 میکرونی داشته باشد، سیستم خودکار فوراً آن را علامت گذاری می کند، در حالی که شمارش دستی احتمالاً آن را از دست می دهد.
عمق میدان و بازرسی سه بعدی
برخی از میکروسکوپهای دیجیتالی{0}بالا «دوخت سه بعدی» یا «انباشته شدن فوکوس» را ارائه میکنند. این به ویژه برای بازرسی مفید استبافندگی هلندییامش چند لایه زینتر شده-، جایی که سیم ها در سطوح مختلف وجود دارند. با گرفتن تصاویر در اعماق کانونی مختلف و ادغام آنها، نرم افزار یک مدل سه بعدی{1} واضح از مسیر داخلی فیلتر ایجاد می کند. این به مهندسان اجازه می دهد تا "پیچ خوردگی" و "اندازه منافذ موثر" ساختارهای فیلتر پیچیده را که تحت بزرگنمایی سنتی به صورت تاری ظاهر می شوند، اندازه گیری کنند.
مقایسه کننده های نوری (سایه نگار)
اندازهگیری سیلوئت غیرتماسی
مقایسه کننده نوری "استاندارد طلایی" برای اندازه گیری غیرتماسی در محیط آزمایشگاهی است. این کار با پرتاب کردن یک شبح بزرگنمایی شده از مش روی صفحه شیشهای دایرهای بزرگ با استفاده از منبع نور با شدت بالا-کار میکند. از آنجایی که این ابزار از نور برای ایجاد تصویر استفاده میکند، تماس فیزیکی با مش وجود ندارد و آن را به ابزاری عالی برای فیلترهای فلزی فوق- ظریف، ظریف یا گرانبها- تبدیل میکند که باید بکر بمانند.
استفاده از بازخوانی دیجیتال (DRO) برای دقت مطلق
اپراتورها از سیستم بازخوانی دیجیتال (DRO) برای جابجایی مرحله مقایسه کننده استفاده می کنند. با تراز کردن یک خط تیره روی صفحه با لبه یک سیم و سپس انتقال آن به سیم بعدی، سیستم فاصله دقیق (پیچ) را تا 0.0001 میلی متر محاسبه می کند. این سطح از دقت برای تایید غربال های آزمایشی بر اساس نیاز استASTM E11یاISO 3310-1استانداردها این امکان را برای اندازه گیری "دیافراگم متوسط" در یک نمونه آماری معنی دار از رول مش فراهم می کند.
بررسی یکنواختی بافت و زاویه
فراتر از ابعاد ساده، مقایسهکنندههای نوری به تکنسینها این امکان را میدهند که «مربع» بافت را بررسی کنند. با چرخاندن نقاله صفحه نمایش، اپراتور می تواند زاویه بین سیم های تار و بسته را اندازه گیری کند. اگر بافت کاملاً 90 درجه نباشد (معروف به "کج شدن")، شکل روزنه ها از مربع به متوازی الاضلاع تغییر می کند که ویژگی های فیلتراسیون را تغییر می دهد. صفحه نمایش بزرگ-قالب مقایسه کننده، تشخیص و تعیین کمیت این بی نظمی های ساختاری را آسان می کند.


مقایسه ابزار و ماتریس انتخاب
تطبیق ابزار با تعداد مش
انتخاب ابزار مناسب در درجه اول به تعداد مش و سطح گواهی مورد نیاز بستگی دارد. غربالگری صنعتی سنگین را می توان با کولیس و خط کش مدیریت کرد، در حالی که فیلترهای دارویی و هوافضا به دقت مقایسه کننده های نوری و میکروسکوپ دیجیتال نیاز دارند.
ماتریس انتخاب ابزار اندازه گیری مش
| ابزار | محدوده مش ایده آل | روش اندازه گیری | دقت | قابل حمل بودن |
| میکرومتر دیجیتال | همه (دیا سیم) | تماس بگیرید | 0.001 میلی متر | بالا |
| تستر کتانی | 10 - 150 | تصویری / دستی | 0.1 میلی متر | عالی |
| کولیس دیجیتال | 2 - 60 | تماس بگیرید | 0.01 میلی متر | بالا |
| میکروسکوپ دیجیتال | 100 - 635 | نوری/بدون تماس- | 0.0005 میلی متر | کم |
| مقایسه کننده نوری | 20 - 500 | سایه/بدون تماس- | 0.0001 میلی متر | ثابت |
خطاهای رایج و ابزار{0}راه حل های خاص
هر ابزاری یک "نقطه شکست" بالقوه دارد. درک این خطاها برای جمع آوری دقیق داده ها ضروری است.
خطاهای رایج و اقدامات اصلاحی
| ابزار | خطای رایج | تاثیر فنی | راه حل |
| میکرومتر | بیش از- سفت شدن | خواندن سیم نازک تر | از انگشتانه جغجغه ای استفاده کنید |
| تستر کتانی | اختلاف منظر | شمارش اشتباه سیم ها | نمای عمود بر لنز |
| کولیس | کج شدن فک | خواندن دیافراگم بزرگتر | اطمینان حاصل کنید که فک ها موازی هستند |
| میکروسکوپ | کنتراست ضعیف | شکست در تشخیص لبه | نور پس زمینه/آستانه را تنظیم کنید |
| مقایسه کننده | فوکوس نامناسب | شبح تار | از لنزهای بزرگنمایی{0} بالا استفاده کنید |
پروتکل های نگهداری و کالیبراسیون
اطمینان از قابلیت ردیابی NIST
برای مقابله با ممیزی کیفیت، هر ابزار باید با استفاده از استانداردهای قابل ردیابی به موسسه ملی استاندارد و فناوری (NIST) کالیبره شود. برای ابزارهای مکانیکی مانند کولیس و میکرومتر، این شامل "Gauge Blocks" است. برای ابزارهای نوری، "اسلایدهای کالیبراسیون" با خطوط کروم حکاکی شده با ابعاد شناخته شده استفاده می شود. بدون گواهی کالیبراسیون فعلی، هر اندازه گیری انجام شده از نظر فنی در یک صنعت تحت نظارت "تأیید نشده" است.
7.2 پاکسازی و کنترل محیطی
گرد و غبار صنعتی و روغن دشمنان اندازه گیری دقیق هستند. قبل از هر بار استفاده، صفحه های میکرومتر باید با کاغذ بدون پرز{1}} تمیز شوند. لنزهای نوری روی تسترها و میکروسکوپهای کتانی باید با دستمال مخصوص لنز و ایزوپروپیل الکل تمیز شوند تا از ایجاد شبح یا تصاویر مبهم جلوگیری شود. علاوه بر این، از آنجایی که فلز با گرما منبسط میشود، اندازهگیریهای حیاتی همیشه باید در یک محیط کنترلشده با دمای{4} (به طور ایدهآل 20 درجه) انجام شود تا از انبساط حرارتی از انحراف نتایج جلوگیری شود.
نتیجه گیری
توصیه نهایی برای کاربران صنعتی
اندازهگیری دقیق اندازه توری فیلتر یک فرآیند فنی است که به ترکیبی از سختافزار با کیفیت-و روششناسی منظم نیاز دارد. همانطور که بررسی کردیم، هیچ ابزار واحد "بهترین" وجود ندارد. بلکه یک ابزار "درست" برای هر برنامه خاص وجود دارد. برای بررسی های میدانی سریع، تستر کتانی پادشاه باقی می ماند. برای تأیید قطر سیم، میکرومتر دیجیتال بی همتا است. و برای دقت فوق العاده مورد نیاز صنایع مدرن با{5}فناوری پیشرفته، میکروسکوپ دیجیتال و مقایسهگرهای نوری دادههای غیرتماسی-با وضوح بالا لازم برای تضمین کیفیت کلی را ارائه میدهند.
سرمایهگذاری روی مجموعه مناسب ابزارهای اندازهگیری-و آموزش استفاده صحیح از آنها-از هزینههای فاجعهبار استفاده از توری فیلتر اشتباه جلوگیری میکند. چه از "بای پس آلودگی" در خط سوخت جلوگیری کنید و چه از یکنواختی پودر دارویی اطمینان حاصل کنید، دقت ابزار شما پایه و اساس ایمنی فرآیند شما است. در دنیای فیلتراسیون صنعتی، جایی که میکروسکوپی از نظر ضربه، ماکروسکوپی می شود، اندازه گیری دقیق، حفاظت نهایی است.
برای مشاهده اینکه چگونه این ابزارهای خاص در یک استراتژی اندازه گیری فیلتراسیون جهانی و فرمول های ریاضی مورد نیاز برای پردازش داده های آنها ادغام می شوند، به دفترچه راهنمای فنی اصلی ما بازگردید:
[نحوه اندازه گیری اندازه مش فیلتر]